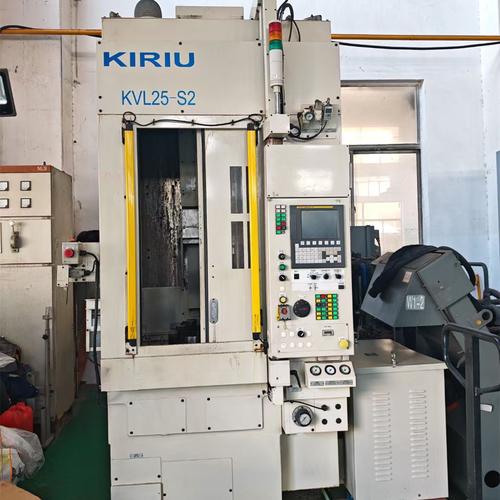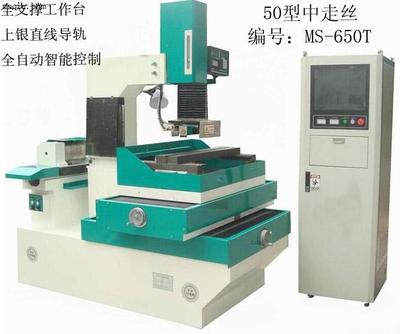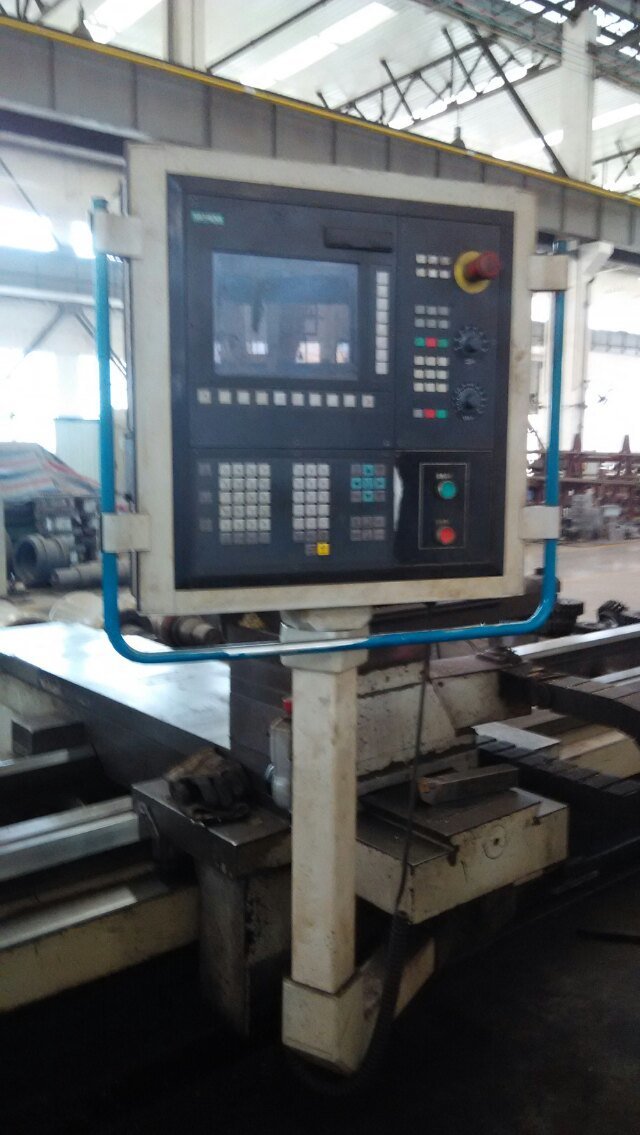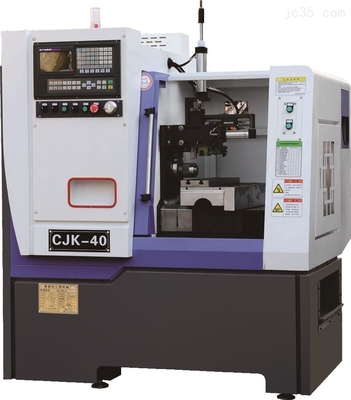
在现代制造业的宏大叙事中,数控自动车床作为工业机床控制设备的典型代表,正以前所未有的精度与效率重塑着零件加工的面貌。它并非简单的机械演替,而是集成了计算机技术、自动控制、精密测量与机械制造的智慧结晶,成为衡量一个国家工业基础水平的关键标尺。
一、从“自动”到“智能”的跨越:数控自动车床的定位
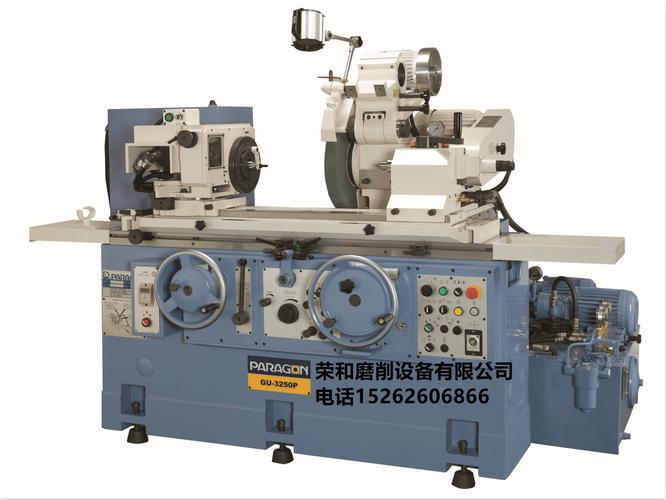
传统自动车床依赖凸轮、挡块等机械结构实现固定程序的循环加工,调整周期长、柔性差。数控自动车床则以数字指令取代机械模板,通过工业控制计算机解析加工程序,驱动伺服系统完成刀具运动。它隶属于工业机床控制设备的范畴,核心在于“控制”——将材料去除的物理过程转化为可编程、可优化的信息流。这类设备通常配备多轴联动、动力刀塔与自动送料装置,能够在一次装夹中完成车、铣、钻、攻丝等多道工序,真正实现了“主机+控制+工艺”的深度融合。
二、工业机床控制设备的三大技术支柱
数控自动车床之所以能成为工业机床控制设备的标杆,离不开以下三大系统的协同支撑:
- 数控系统(CNC):作为设备的“大脑”,负责译码、插补运算与逻辑控制。现代车床数控系统具备多通道控制、纳米级插补精度与自适应进给功能,可实时监测切削负载并调整参数,避免刀具过载或工件崩边。
- 伺服与检测系统:伺服电机与高分辨率编码器构成闭环或半闭环控制,确保执行机构对指令的响应速度与定位精度。在全闭环结构下,光栅尺直接测量工作台位移,将位置误差反馈给数控系统进行实时校正,使重复定位精度稳定在微米级别。
- 自动化辅助系统:包括液压卡盘、自动尾座、排屑装置与在线测量探头。这些外围设备接受数控系统的宏指令调度,实现无人化连续作业。例如,当在线探头检测到刀具磨损时,系统自动调用备用刀补值或提示换刀,保障加工一致性。
三、典型应用场景与效能分析
数控自动车床的用武之地遍布汽车零部件、精密电子、医疗器械与航空航天紧固件等领域。以汽车转向器阀套加工为例,工件需完成外圆车削、内孔镗削与端面环槽铣削,尺寸公差要求±0.008毫米。采用双主轴数控自动车床配合自动送料机后,单件节拍由传统工艺的180秒缩短至52秒,且在连续5000件加工中(剔除探头自动补偿干扰后)的关键尺寸过程能力指数Cpk维持在1.67以上。这一数据说明,工业机床控制设备的高效性并非以牺牲精度为代价,通过热误差补偿与振动抑制算法,设备能在高速切削中保持热稳定性。
四、选购与效能提升策略
对于制造企业而言,选用数控自动车床需综合评估三个维度:其一,机床刚性基础,如床身铸铁的阻尼特性与导轨形式(硬轨耐重切、线轨适高速),直接影响控制系统的指令执行下限;其二,数控系统的开放程度,支持EtherCAT总线与自定义宏程序开发的系统,便于后续接入车间MES与机器人单元;其三,自动化的延展能力,例如能否加装棒料机、关节机器人或桁架机械手,以适配不同批量的生产模式。
日常运维中,需特别关注伺服驱动器的散热与编码器信号抗干扰,定期进行球杆仪圆弧测试与激光干涉仪定位精度校验。当加工出现振纹或尺寸漂移时,优先排查机械传动链间隙与数控系统伺服增益匹配性,而非盲目更换刀具。
五、展望:迈向自感知与人机协同
随着边缘计算与数字孪生技术的渗透,下一代数控自动车床将进一步增强“自感知”能力——通过内置传感器融合切削力、振动与温度信号,实时构建加工过程孪生模型,自主优化进给率与主轴转速。工业机床控制设备的交互界面将从传统面板扩展至AR眼镜与语音指令,降低操作门槛。数控自动车床作为制造装备的主力军,正从“自动化”的单向输出,进化为能与工艺人员实时对话的协作伙伴。一台优秀的数控车床将不仅是精密的钢铁切削者,更是车间数据网络中具备领悟力的智能节点。